При электромуфтовой сварке ПНД труб одним из наиболее распространенных дефектов считается вытекание расплавленного полиэтилена за пределы электросварной муфты. Среди монтажников такой дефект часто называют «юбкой».
Появление «юбки» может свидетельствовать о нарушении технологии сварки, ухудшении условий формирования сварного соединения и значительно повышает риск снижения его герметичности. Особенно дорого обходятся подобные ошибки при монтаже труб большого диаметра, где стоимость электросварных муфт и повторных работ может быть весьма высокой.
Ниже рассмотрим, почему возникает этот дефект, как правильно подготовить трубы к сварке и какие действия позволяют существенно снизить вероятность его появления.
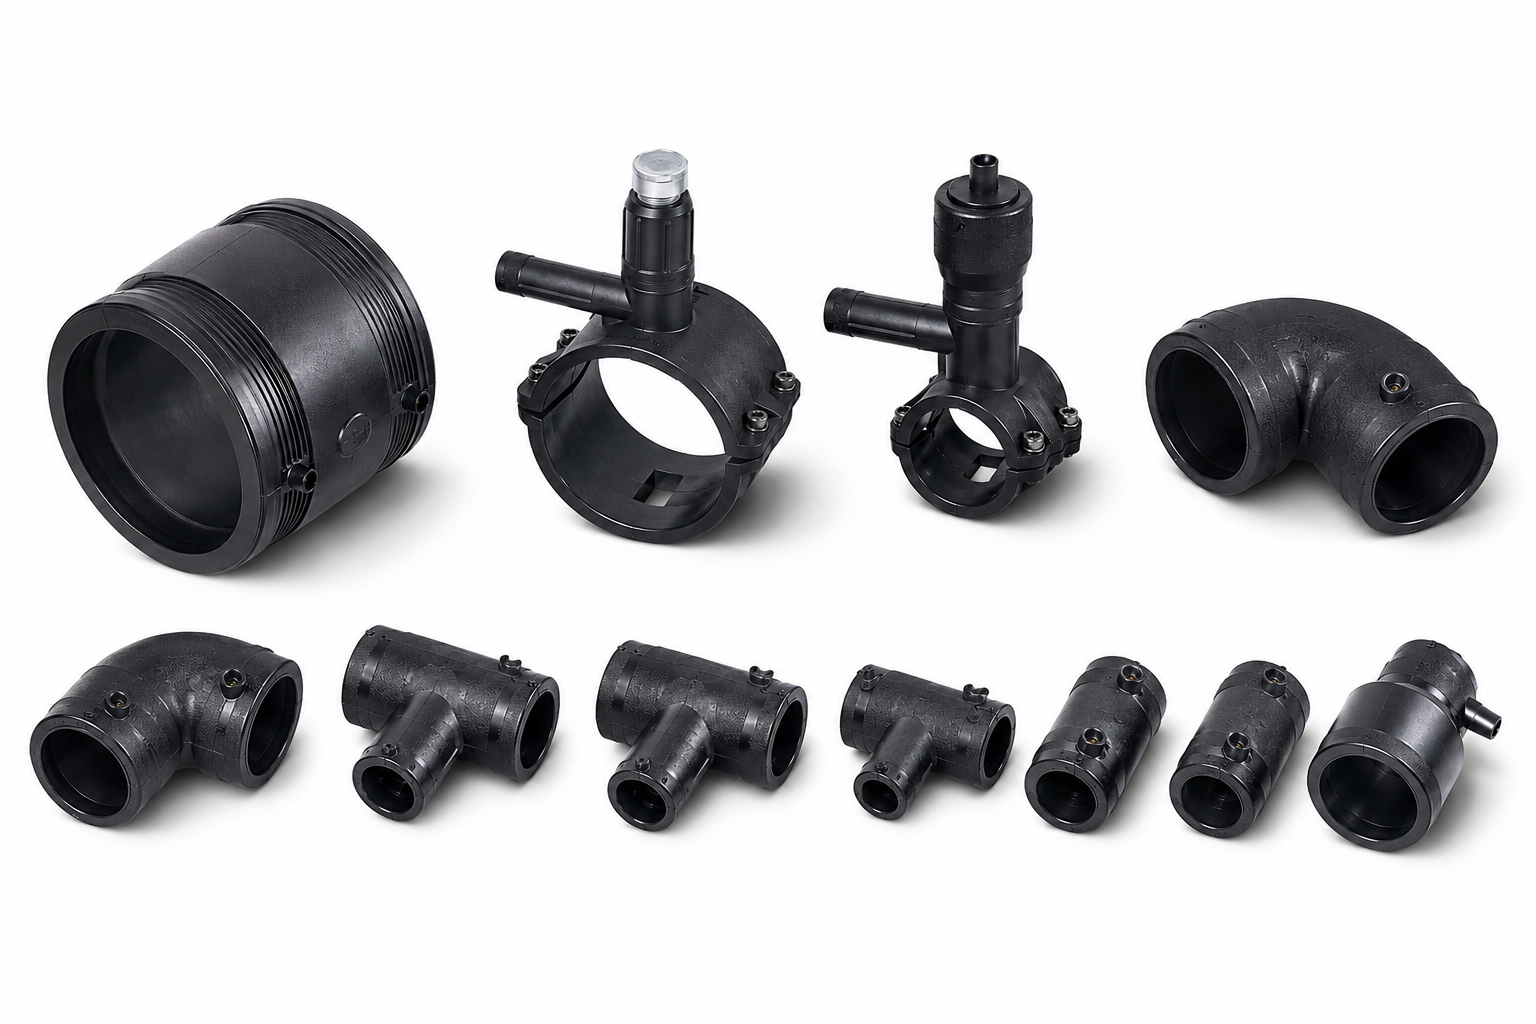
Подберем электросварные фитинги для ПНД труб
На складе в Санкт-Петербурге в наличии любые диаметры. Предоставляем сварочное оборудование в аренду.
Почему появляется «юбка» при электромуфтовой сварке
Большинство современных электросварных муфт для ПНД труб имеют так называемые холодные зоны — участки по краям и в центральной части фитинга, где отсутствует нагревательная спираль.
Во время сварки именно эти зоны помогают удерживать расплавленный полиэтилен внутри рабочей области муфты, создавая условия для формирования качественного сварного соединения.
Если расплав выходит за пределы холодной зоны, образуется характерное вытекание материала.
Основными причинами этого являются следующие ошибки.
Неперпендикулярный рез трубы
Если торец трубы выполнен с перекосом, одна сторона раньше упирается во внутренний ограничитель муфты, а с противоположной стороны остается зазор.
В результате расплавленный полиэтилен может выйти наружу вместо того, чтобы оставаться внутри зоны сварки.
Недостаточная глубина посадки
Если труба вставлена в муфту не до монтажной отметки или внутреннего упора, холодная зона не сможет полностью выполнять свою функцию, что увеличивает вероятность вытекания расплава.
Нарушение соосности труб
При монтаже труб большого диаметра собственный вес трубопровода способен вызвать смещение соединения.
Перекос приводит к неравномерному зазору между трубой и муфтой, ухудшая условия формирования сварного шва.
Овальность трубы
После хранения в бухтах или при неправильной транспортировке труба может приобрести овальную форму.
Если овальность превышает допустимые значения, контакт между трубой и внутренней поверхностью муфты становится неравномерным, что отрицательно влияет на качество сварки.
Подготовка ПНД трубы перед электромуфтовой сваркой
Правильная подготовка соединения имеет не меньшее значение, чем сам процесс сварки.
Чек-лист подготовки соединения трубы перед электромуфтовой сваркой
Торец трубы должен быть максимально перпендикулярен ее оси. Для труб большого диаметра рекомендуется использовать специализированные труборезы, гильотины или другое оборудование, позволяющее получить ровный и чистый рез. Использование угловой шлифовальной машины без специальных приспособлений затрудняет получение необходимой точности и поэтому не рекомендуется.
Во время хранения на поверхности полиэтилена образуется окисленный слой, который ухудшает процесс молекулярной диффузии между трубой и электросварной муфтой.
Для подготовки поверхности применяют: ручные механические скребки и ротационные зачистные устройства.
Глубина снятия материала должна соответствовать рекомендациям производителя фитингов. Использовать наждачную бумагу не рекомендуется, поскольку она не обеспечивает равномерного удаления поверхностного слоя и может оставить абразивные частицы в зоне сварки.
Перед сборкой измерьте глубину посадки трубы в муфту и нанесите маркером соответствующую отметку. Во время монтажа метка позволяет визуально контролировать правильность установки трубы.
Если труба имеет заметную овальность, рекомендуется использовать калибраторы или специальные выравнивающие зажимы, предусмотренные технологией монтажа. Это позволяет обеспечить более равномерный контакт между трубой и внутренней поверхностью фитинга.
После зачистки поверхность трубы очищают безворсовыми салфетками с использованием изопропилового спирта или очищающих средств, рекомендованных производителем электросварных фитингов. После обработки необходимо дождаться полного испарения очищающего состава.
Использование позиционера особенно важно при сварке труб большого диаметра. Позиционер позволяет: сохранить соосность труб, исключить смещение элементов во время сварки и снизить изгибающие нагрузки на соединение.
Выполнение электромуфтовой сварки
После подготовки трубы устанавливают в электросварную муфту до монтажной отметки и фиксируют в позиционере.
Затем сварочный аппарат считывает параметры со штрих-кода фитинга или они вводятся вручную в соответствии с инструкцией производителя.
После завершения сварочного цикла запрещается перемещать соединение до окончания времени естественного охлаждения, указанного производителем муфты.
Не рекомендуется ускорять охлаждение водой, снегом, льдом или принудительным обдувом, поскольку это может привести к возникновению внутренних напряжений.
Контроль качества сварного соединения
После полного охлаждения необходимо выполнить визуальный осмотр соединения.
Признаками правильно выполненной сварки являются:
- контрольные индикаторы на муфте находятся в положении, соответствующем завершению сварочного цикла (если они предусмотрены конструкцией);
- отсутствует вытекание расплава по краям муфты;
- трубы сохраняют соосность;
- хорошо видны следы механической зачистки и монтажные метки, подтверждающие правильную глубину установки трубы;
- отсутствуют механические повреждения фитинга.
Следует учитывать, что положение контрольных индикаторов подтверждает завершение сварочного цикла, но само по себе не является гарантией качества сварного соединения.
Типичные причины брака при электромуфтовой сварке
| Возможный дефект | Наиболее вероятная причина |
|---|---|
| Вытекание расплава («юбка») | Недостаточная глубина посадки, перекос, овальность трубы, неперпендикулярный рез. |
| Непровар соединения | Недостаточная зачистка, загрязнение, влага, нестабильная работа генератора, нарушение технологии. |
| Смещение муфты | Отсутствие позиционера или недостаточная фиксация труб. |
| Повреждение фитинга | Механическое воздействие во время охлаждения, излом трубы в позиционере. |
Вопрос: Нужно ли зачищать новую трубу?
Ответ: Да. Даже новая труба имеет поверхностный окисленный слой, который рекомендуется удалить перед электромуфтовой сваркой.
Вопрос: Можно ли использовать наждачную бумагу?
Ответ: Нет. Для подготовки поверхности рекомендуется применять только специальные механические зачистные инструменты, обеспечивающие равномерное удаление поверхностного слоя.
Вопрос: Что делать, если появилась «юбка»?
Ответ: Такое соединение следует оценить в соответствии с требованиями производителя фитингов и действующими нормативами. При наличии признаков нарушения технологии или сомнений в качестве сварки рекомендуется заменить муфту и выполнить соединение заново.
Вопрос: Можно ли повторно использовать электросварную муфту?
Ответ: Нет. После выполнения сварочного цикла электросварная муфта повторному использованию не подлежит.
Заключение
Качественная электромуфтовая сварка ПНД труб начинается задолго до включения сварочного аппарата. Перпендикулярный рез, удаление окисленного слоя, правильная глубина посадки, надежная фиксация труб и соблюдение рекомендаций производителя позволяют значительно снизить вероятность появления дефектов, включая вытекание расплава («юбку»), и получить долговечное сварное соединение. Полиэтиленовые трубы при соблюдении технологии могут служить десятилетиями.
Качественная сварка ПНД не терпит компромиссов: результат на 90% зависит от подготовки трубы и надежности фитингов. В каталоге «Наружные трубопроводы» вы найдете сертифицированные электросварные муфты, профессиональные скребки и позиционеры, которые исключают риск перекосов. Мы оперативно комплектуем объекты в Санкт-Петербурге и по всей России, помогая избежать брака на этапе монтажа. Свяжитесь с нами — подберем все необходимое для сварки точно под ваши задачи!